如何運用 100% 黑色製作特別色加工與單色印刷稿件
 2025-06-04
超越 CMYK-特別色的魅力與獨特的工作流程
在印刷的世界裡,標準的 CMYK 四色印刷雖然應用廣泛,但往往無法滿足所有設計需求。特別色(Spot Color)因此應運而生,它指的是預先混合好的特定顏色油墨(例如 Pantone 色票系統),或是指特殊的印後加工效果,如上光、燙金、壓紋等。
這些技術超越了傳統 CMYK 所能呈現的效果,在品牌識別、視覺衝擊力以及提升印刷品質感方面扮演著關鍵角色。它們能夠賦予印刷品獨特的觸感與光澤,創造出令人難忘的視覺體驗。
然而,除了常見的直接在設計軟體中指定 Pantone 色票等標準特別色作業方式外,業界存在一種特定且看似違反直覺的專業技術,用於準備這些特別色或特殊加工的稿件——那就是在數位檔案中,僅使用 100% 的黑色(K=100)來定義加工區域。
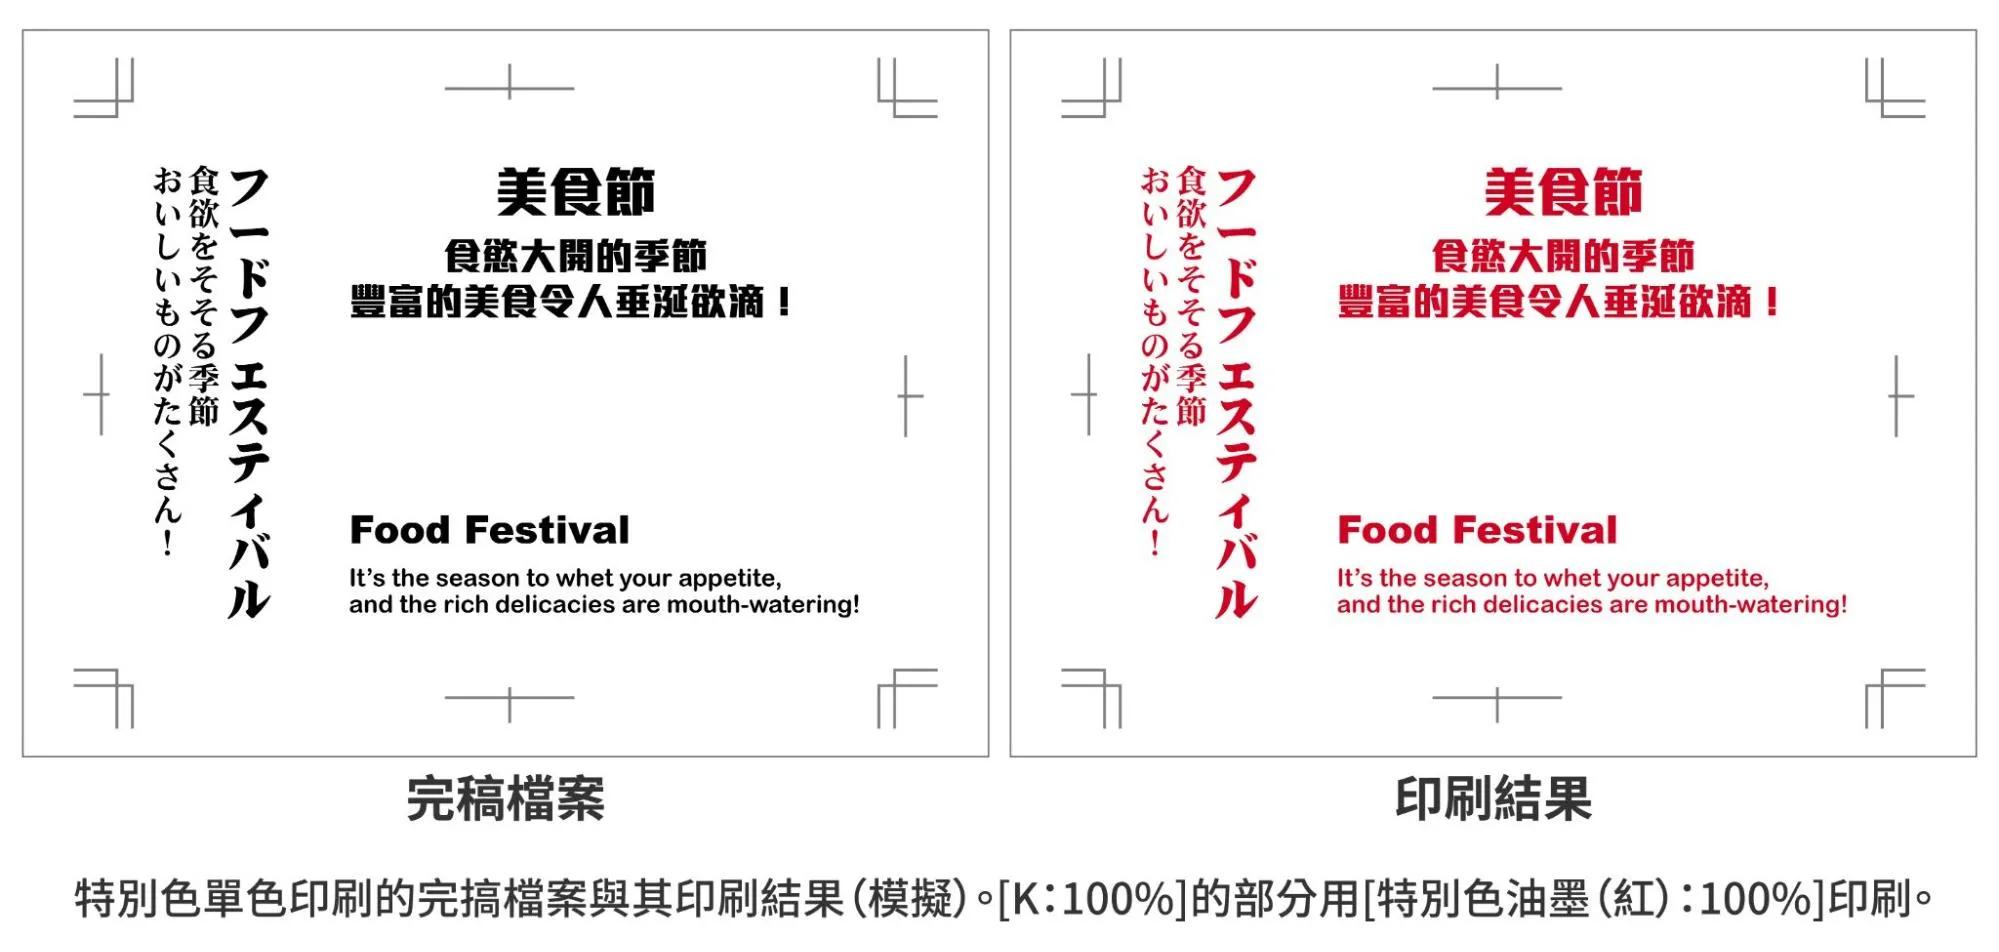
這種方法雖然與嵌入標準 Pantone 色票的做法不同,卻是處理某些特定情況(尤其是非油墨類的加工,如局部上光、燙金、壓紋,甚至簡化單色印刷作業)的強效手段。這種方法的出現,本身就暗示著標準的色票定義方式,對於某些「特別色」類型(特別是那些非油墨的物理加工),可能效率不高或容易產生問題。
如果標準方法適用於所有情況,那麼這種「使用 K100」的替代方案就不會被廣泛採用於特定情境,例如製作上光或燙金的版。這背後的原因可能涉及工作流程的簡化、避免色彩管理系統或 RIP(Raster Image Processor,點陣影像處理器)的誤判,以及對於非油墨元素在概念上的清晰界定。
這也突顯了一個細微的理解:所謂「特別色」的概念,已不僅僅侷限於有色油墨,其數位檔案的準備方式也需要相應調整。
☑️ 本文旨在提供一份全面的指南,深入探討為何、何時以及如何有效地運用這種「單一黑色定義特別色」的方法。
內容將涵蓋檔案設定的關鍵步驟、與印刷廠溝通的必要環節,以及旨在確保最終成品完美無瑕的最佳實務作法。
為何使用 100% 黑色來代表特別色版?
將特別色或加工區域指定為 100% 黑色(K=100),而非使用特定的色票名稱,背後有多重考量,使其成為特定應用場景下的首選方案:
🔹 簡化非油墨加工的定義:
對於如 UV 局部上光、燙金、壓印/凹凸壓紋、刀模線等工藝而言,其「顏色」並非油墨,而是一種物理加工或材料的應用。使用 K=100 提供了一種清晰、無歧義的方式來界定需要進行這些加工的區域。
這樣做可以避免使用一個實際上並不代表油墨顏色的色票名稱(例如,為燙金區域定義一個名為「燙金」的 Pantone 色),從而可能導致 RIP 或印前流程在色彩解釋上產生混淆,。K100 作為一個基礎的印刷色版通道,其定義簡單明確,不易產生歧義。
🔹 優化單色印刷作業流程:
在某些情況下,例如一個印刷品只使用一種真實的特別色油墨(如企業標準藍色)加上黑色文字時,設計師有時會將該特別色油墨的區域也設定為 K=100,放置在指定的圖層上。這可以在特定情況下簡化檔案準備,特別是當設計師沒有精確的 Pantone 色庫,或者印刷廠基於其內部工作流程偏好此種做法時。
然而,這種方式絕對需要極其清晰的溝通,明確告知印刷廠該 K=100 區域實際應印製的油墨顏色。
🔹 避免 RIP/軟體解釋問題:
有時候,複雜的特別色定義,或是為非油墨元素設定的不恰當自訂色票,可能在 RIP 處理過程中引發解釋錯誤。使用純粹的 K=100,這個 CMYK 四色中最基本的通道之一,可以繞過這些潛在的軟體相容性或解釋問題,確保特別色版能被正確輸出。
🔹 清晰分離元素:
這種方法本質上強制將特別色/加工元素分離到一個概念上的獨立「版」(由 K=100 代表),使得印前人員能夠輕易地將其分離出來並正確輸出,降低了混淆或遺漏的風險。
採用 K=100 方法,實際上體現了一種側重於檔案結構性分離的工作流程哲學。
在此模式下,K=100 主要定義了加工的位置(Where),而非像 Pantone 色票那樣內嵌了加工的規格(What)。這意味著,具體規格的定義責任,從檔案本身轉移到了隨附的溝通環節上,例如工單、電子郵件或口頭確認。標準的特別色色票將「是什麼」(例如 PANTONE 185 C)直接嵌入設計檔案中。
而 K=100 方法則使用一個通用的佔位符(100% 黑色)來定義「在哪裡」(形狀/區域)。
至於「是什麼」(例如亮面光油、PANTONE 877 銀色燙金箔、實際的特別色油墨),則必須透過外部溝通來指定。
☑️ 這帶來了一個權衡:檔案的簡潔性和潛在的 RIP 處理便利性,換來的是如果外部規格說明有誤或被忽略,則存在溝通失誤的風險。
因此,選擇此方法不僅是一個技術步驟,更是採納了一種高度依賴設計師與印刷廠之間穩健溝通協議的工作流程。
在稿件中實施單一黑色方法
在設計軟體(主要以 Adobe Illustrator / InDesign 為例)中正確設定使用 K=100 代表特別色/加工,需要遵循以下關鍵步驟:
3.1 軟體設定
● 圖層管理:
強烈建議為特別色/加工元素建立一個專用圖層。務必清晰且無歧義地命名此圖層(例如:「SPOT VARNISH」、「燙金」、「壓紋」、「特別色 - PANTONE XXX」)。這個組織步驟對於設計師本人後續檢查以及印刷廠理解檔案結構至關重要。
● 顏色定義:
新增一個顏色色票。將其定義為「印刷色」(Process Color),數值設定為 C=0, M=0, Y=0, K=100。最關鍵的是,將此色票命名,名稱應與圖層名稱一致或能清晰表明其用途(例如:「局部上光區域」、「燙金位置」)。雖然它技術上只是 K=100,但為色票命名能在檔案內部增加一層額外的清晰度。
● 套用顏色:
在指定的圖層上,將這個 K=100 色票應用於所有需要進行特別色/加工的向量路徑或文字物件。確保這些元素是實心的 K=100,除非特殊情況下需要製作網點效果(例如,模擬燙金上的漸層,但這需要與印刷廠深入討論可行性),否則不應使用 K=100 的網點或透明度。
● 點陣圖影像(如適用):
如果使用點陣圖影像(例如紋理圖)作為特別色/加工元素,應將其轉換為灰度(Grayscale)或點陣圖(Bitmap)模式的 TIFF 檔案,再將其填色為 K=100 色票,並放置在正確的圖層上。避免在此用途中使用 CMYK 或 RGB 模式的點陣圖。
3.2 關鍵設定 – 疊印 (Overprint)
● 疊印的重要性:
解釋為何通常需要設定疊印,特別是對於透明的加工,如上光油或透明燙金箔。如果 K=100 的元素設定為「挖空」(Knockout),它會在下方的 CMYK 圖稿中產生一個白色的空洞區域。在「屬性」(Attributes) 面板中,將 K=100 特別色元素的「填色疊印」(Overprint Fill)(如果物件有外框,則也需設定「筆畫疊印」Overprint Stroke)選項勾選,可以確保它印刷在底層顏色之上,而不是將其挖空。
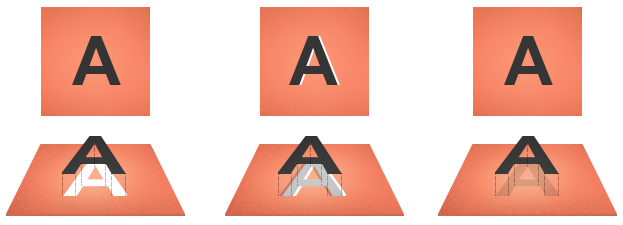 圖片來源:https://www.printsimple.eu/en/help/overprint-and-transparencies
● 何時不應疊印:
提及例外情況,例如使用不透明的燙金箔(如金色、銀色)或不透明的特別色油墨時,可能需要將底層的 CMYK 顏色挖空,以防止顏色混合導致的色偏。但這個決定必須與印刷廠協商後才能確定。例如,在深色背景上燙不透明的淺色箔,通常需要挖空以獲得最佳效果。
● 驗證:
強烈建議使用軟體內建的「疊印預視」(Overprint Preview) 功能(在 InDesign 或 Acrobat 中也稱為「分色預視」Separations Preview),在輸出檔案前仔細檢查疊印設定的效果是否符合預期。
疊印設定是檔案內部一個關鍵的技術細節,直接影響最終的視覺效果。然而,決定是採用疊印還是挖空,往往取決於外部溝通所指定的加工材料特性(例如,透明光油 vs. 不透明燙金箔)。設定 K=100 為疊印或挖空,是設計軟體中的一個技術選項。
但正確的選擇完全取決於所應用的特別「色」或加工的性質。而這種加工的性質是在 K=100 的定義之外,透過與印刷廠的溝通來確定的。
因此,存在一個直接的因果鏈:外部溝通(定義加工方式)-> 指導技術決策(疊印/挖空設定)-> 影響最終印刷結果。
這也揭示了一個潛在的失敗點:如果設計師在未與印刷廠確認具體加工材料屬性的情況下,自行猜測疊印設定,即使 K=100 的區域本身定義正確,也可能導致最終成品出錯。
關鍵的步驟:與印刷服務商正確的溝通
必須毫不含糊地指出,採用 K=100 方法時,與印刷廠進行清晰、詳細的溝通是絕對必要且不可協商的。檔案本身只顯示了哪裡需要加工,卻沒有說明要做什麼加工。溝通的缺口是此工作流程中最常見也最昂貴的錯誤來源。
● 明確指定油墨或加工方式:
提供詳盡無誤的指示。不能只說「做特別色」,必須具體說明,例如:「PANTONE 877 C 銀色油墨」、「亮面 UV 局部上光」、「霧面金色燙金(若已知,請提供燙金箔品牌/型號)」、「空壓(無色壓印)」等。
● 參照圖層/色票名稱:
指引印刷廠注意檔案中用於 K=100 元素的特定圖層名稱和/或色票名稱(例如:「亮面 UV 上光的部分位於名為『SPOT VARNISH』的圖層,並使用名為『Varnish Area』的 K=100 色票」)。這有助於他們快速定位並驗證設定。
● 確認疊印/挖空意圖:
明確告知 K=100 元素應該疊印還是挖空下方的圖稿,並確認您的設定與他們對所選加工方式的理解一致。
● 提供示意圖/樣稿:
附上一份視覺化的示意圖(例如,清楚標示最終效果的合成 PDF 或 JPG 檔案),並要求印刷廠提供能準確反映特別色/加工效果的合約樣張(Contract Proof)進行確認。
● 使用工單/規格表:
確保所有規格都清楚地記錄在正式的印刷工單或規格說明書中。口頭指示應始終有書面記錄作為依據。
這種 K=100 的方法,將技術風險從潛在的軟體/RIP 錯誤(可能發生在複雜的特別色定義上)轉移到了溝通錯誤(誤解指示)上。使用標準的 Pantone 色票,顏色定義被嵌入檔案,減少了關於預期顏色的歧義(儘管色彩校準問題仍可能存在),風險部分由軟體/標準管理。而使用 K=100 則移除了這種嵌入式定義,檔案在某方面技術上更為簡單。
然而,這種簡潔性將正確指定「是什麼」的全部責任(以及風險)轉移到了設計師與印刷廠之間的人為溝通渠道上。因此,K=100 方法的有效性,與其說是取決於數位檔案本身,不如說是取決於圍繞它的溝通協議的穩健性。溝通一旦中斷或出現誤解,將直接導致代價高昂的印刷錯誤(用錯燙金箔、遺漏上光、印錯特別色油墨等)。
(第五節) 最佳實務與避免常見陷阱
為了確保使用 K=100 方法的成功率,遵循以下最佳實務並留意常見的錯誤至關重要:
● 保持稿件乾淨:
確保 K=100 特別色元素是乾淨的向量路徑或高解析度的點陣圖影像。避免在這些 K=100 元素本身上出現游離點、過於複雜的遮罩或不必要的透明度效果,除非這是經過與印刷廠溝通確認的特殊設計意圖。
● 一致的命名:
在整個專案以及相關的系列稿件中,為圖層和 K=100 色票使用清晰且一致的命名慣例。
● 仔細的印前檢查:
務必執行徹底的印前檢查(Preflight),特別注意檢查分色、疊印設定(使用疊印預視功能確認),並確保沒有非預期的物件被錯誤地填上了 K=100 特別色色票。
● 優先諮詢印刷廠:
如果有任何不確定之處,務必在設定檔案之前就諮詢您的印刷服務供應商。他們可能有自己偏好的處理特別色和加工稿件的方式或特定要求,例如可能偏好將加工層做成獨立檔案而非圖層。
● 避免將 K100 用於 Rich Black:
強調用於特別色版的 K=100 不同於用於印刷深黑色區域的「豐富黑」(Rich Black,即在 K=100 基礎上添加一定比例的 C、M、Y)。必須確保兩者明確區分,避免混淆。
● 使用檢查表:
建立並使用一個檢查表,有助於系統化地確認所有關鍵步驟都已完成。
單一黑色特別色檔案印前檢查表
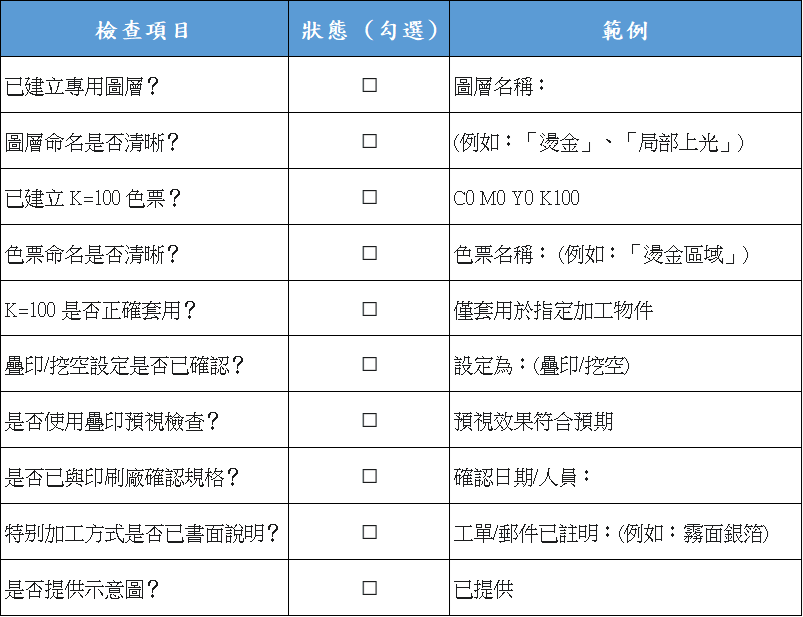
這個檢查表將 K=100 方法中涉及的數個關鍵步驟(圖層、命名、顏色定義、疊印)以及對外部溝通的依賴性,, 轉化為一個可操作、可重複的流程,有助於設計師系統性地在送印前驗證每個環節,直接應對已識別的風險(溝通失敗、技術錯誤如錯誤的疊印設定),提升工作流程品質並減少錯誤。
掌握單一黑色方法,實現精準印刷
總結來說,使用 100% 黑色(K=100)來準備特定類型的特別色稿件,尤其是在處理特殊印後加工和簡化單色印刷作業時,是一種有效且高效的專業技術。
然而,其成功的關鍵在於兩個方面:
一:嚴謹細緻的檔案設定,包括清晰的圖層管理、明確的命名規則以及正確的疊印設置。
二:也是最重要的一點,與印刷服務供應商之間進行水晶般清晰、文件化的溝通,確保關於實際油墨或加工方式的規格被準確無誤地傳達和理解。
鼓勵專業的設計與印務人員將此技術視為工具箱中一個有價值的選項,根據每個專案的具體需求以及與合作印刷夥伴建立的工作流程,明智地加以運用。掌握諸如此類的專業技術,並深刻理解其背後的原理與溝通要求,是持續達成高品質、可預測印刷成果的重要基石。
相關產品參考:
https://www.jcolor.com.tw/design/blog_list?category=Printing&page=1
https://www.jcolor.com.tw/design/blog_list?category=654070fb233bc827008b6ab4&page=1